Quang học
Kính bảo vệ
Thạch anh JGS1, phủ chống phản xạ 2 mặt, bảo vệ kính hội tụ khỏi xỉ và bụi.
Đường kính 18–65 mm
Dày 1–9 mm
Hỏi giá Zalo
Dày 1–9 mm
VPM cung cấp đầy đủ phụ kiện thay thế cho máy cắt tấm và máy cắt ống laser fiber: kính bảo vệ, béc cắt, vòng gốm, gioăng, đầu QBH, vật tư vệ sinh… Hàng có sẵn kho, giao nhanh toàn quốc.
Kính và linh kiện quang học cho đầu cắt laser fiber.
Thạch anh JGS1, phủ chống phản xạ 2 mặt, bảo vệ kính hội tụ khỏi xỉ và bụi.
Kính collimator và kính hội tụ, thạch anh nhập khẩu, truyền quang 99.9%.
Nắp bảo vệ đầu ra cáp quang cho nguồn Raycus, Kaipulin, Chuangxin.
Kính bảo vệ là món hao mòn nhanh nhất trên đầu cắt laser. Mỗi đầu cắt dùng hai kính khác nhau: kính trên mỏng nằm dưới bộ chuẩn trực để chắn bụi từ phía cáp quang, kính dưới dày nằm sát béc cắt để chắn xỉ bắn ngược. Hai loại này không thay lẫn nhau được. Bảng dưới đây là các cỡ VPM đang có sẵn kho, tra theo dòng đầu cắt anh đang dùng.
| Dòng đầu cắt | Kính trên (chắn bụi, dưới collimator) | Kính dưới (chắn xỉ, trên béc cắt) | Công suất | Ghi chú |
|---|---|---|---|---|
| Raytools BM109 / BM110 / BM111 | Ø24.9 × 1.5 | Ø27.9 × 4.1 | 1–6 kW | Mã zin 211LCG0020 (trên) & 211LCG0037 (dưới) |
| Raytools BT210 / BT220 / BT240 | Ø24.9 × 1.5 | Ø27.9 × 4.1 | 1–6 kW | Dùng chung kính với dòng BM |
| Raytools đời công suất cao | Ø24.9 × 1.5 | Ø37 × 7 | 8–15 kW | Kính dưới dày hơn để chịu nhiệt |
| WSX KC13 / KC15 | Ø20 × 4 | Ø30 × 5 | 1–4 kW | Một số đời cũ dùng kính trên Ø20 × 2 |
| WSX NC12 / NC30 / NC60 | Ø20 × 4 | Ø37 × 7 | 6–15 kW | NC60 chuyên máy công suất lớn |
| WSX ND18 / MN15 | Ø18 × 2 | Ø30 × 5 | 1–3 kW | Dòng đầu cắt nhỏ, máy khổ nhỏ |
| Precitec ProCutter / LightCutter | Ø30 × 1.5 | Ø22.35 × 4 | 1–6 kW | Kính dưới mã P0589-360 |
| Precitec đời công suất cao | Ø30 × 1.5 | Ø37 × 7 | 8–15 kW | Kính dưới mã P0595-61551 |
| Bodor (đầu cắt zin theo máy) | Ø24.9 × 1.5 | Ø27.9 × 4.1 | 1–6 kW | Máy 12 kW trở lên chuyển sang Ø37 × 7 |
| Trumpf TruDisk | — | Ø34 × 5 | 4–8 kW | Đặt hàng theo mã máy |
| Bystronic | — | Ø36 × 5 | 4–10 kW | Mã 10045746 |
← Vuốt ngang để xem đủ bảng →
| Kích thước (Ø × dày) | Vị trí lắp | Đầu cắt thường dùng | Công suất phù hợp |
|---|---|---|---|
| Ø18 × 2 mm | Kính trên | WSX ND18, đầu cắt khổ nhỏ | ≤ 3 kW |
| Ø20 × 2 mm | Kính trên | WSX KC13 đời cũ | ≤ 3 kW |
| Ø20 × 4 mm | Kính trên | WSX KC15, NC30, NC60 | 1–15 kW |
| Ø22.35 × 4 mm | Kính dưới | Precitec ProCutter | 1–6 kW |
| Ø24.9 × 1.5 mm | Kính trên | Raytools BM/BT, Bodor | 1–15 kW |
| Ø27.9 × 4.1 mm | Kính dưới | Raytools BM/BT, Bodor | 1–6 kW |
| Ø30 × 1.5 mm | Kính trên | Precitec | 1–15 kW |
| Ø30 × 5 mm | Kính dưới | WSX KC15, ND18 | 3–6 kW |
| Ø34 × 5 mm | Kính dưới | Trumpf TruDisk | 4–8 kW |
| Ø36 × 5 mm | Kính dưới | Bystronic | 4–10 kW |
| Ø37 × 7 mm | Kính dưới | Raytools / WSX / Precitec / Bodor công suất cao | 8–15 kW |
← Vuốt ngang để xem đủ bảng →
Ba bài dưới đây đúc kết từ những ca VPM đi sửa cho khách. Phần lớn sự cố “máy cắt yếu đi” mà thợ tưởng hỏng nguồn, cuối cùng chỉ là kính bảo vệ bẩn hoặc lắp sai loại.
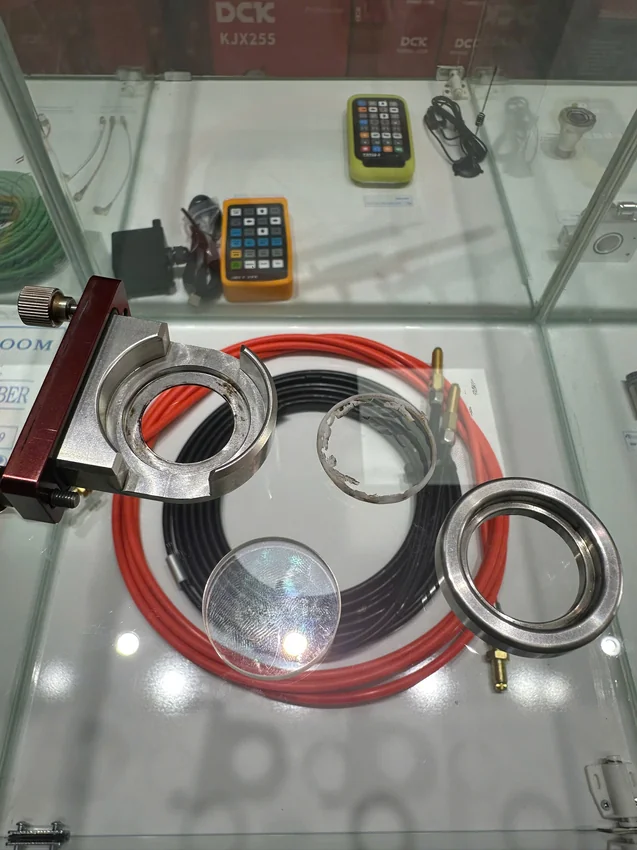
Kính bảo vệ, vòng ép và gioăng các cỡ tại kho VPM — Đông Anh, Hà Nội
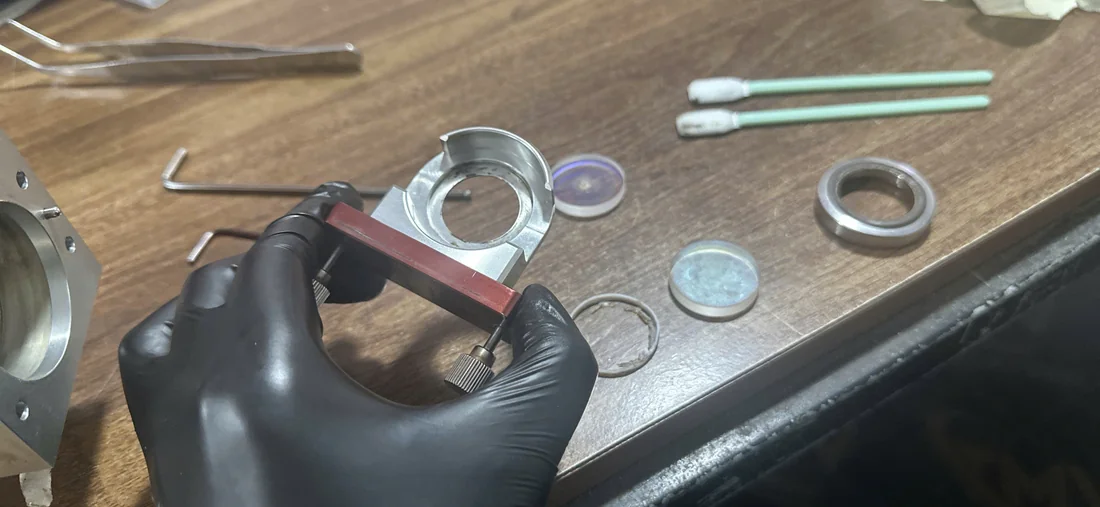
Tháo khay kính: đeo găng, tăm bông và cồn chuyên dụng để sẵn trước khi mở
Kính dưới nằm sát béc cắt nên bẩn nhanh nhất, cũng là kính anh phải thay thường xuyên nhất. Chuẩn bị trước: găng tay không bụi, tăm bông chuyên dụng, cồn isopropyl 99%, khí nén khô đã qua lọc và kính mới còn nguyên seal.
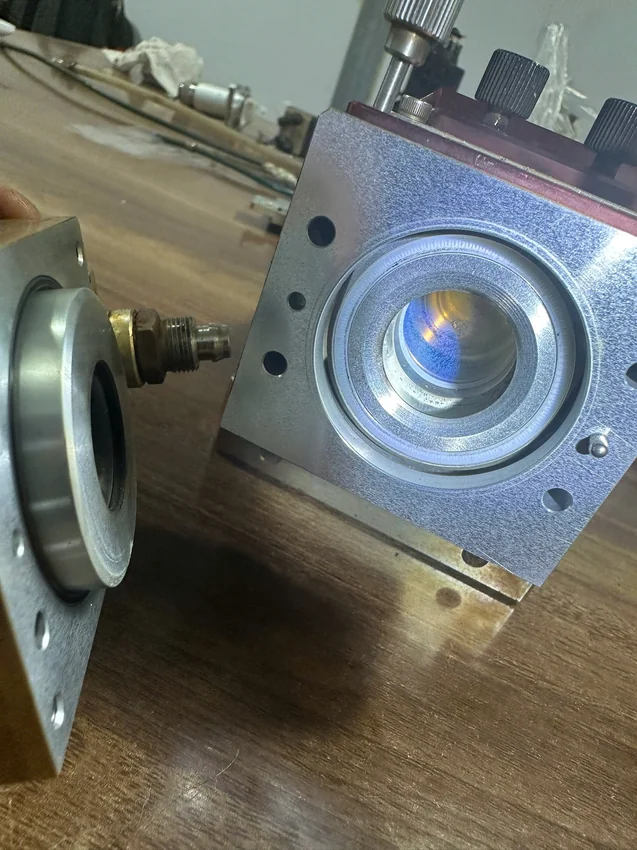
Kính hội tụ nằm sâu trong thân đầu cắt — thứ mà kính bảo vệ sinh ra để che chắn
Kính trên nằm ngay dưới đầu QBH, chỉ hứng bụi trong buồng quang nên bẩn chậm hơn nhiều. Xưởng chạy đều một tới hai tháng kiểm tra một lần là đủ. Nhưng lúc tháo lại nguy hiểm hơn kính dưới:
Năm dấu hiệu phải kiểm tra kính ngay, đừng vội đổ cho nguồn laser yếu:
Xưởng anh cần tư vấn đúng cỡ kính hoặc muốn VPM xuống kiểm tra đầu cắt tận nơi, gọi 0989.762.923 hoặc nhắn Zalo.
Béc cắt, vòng gốm, gioăng và dụng cụ căn chỉnh cho đầu cắt fiber.
Cho đầu cắt Precitec, Raytools, WSX, Hans, Bodor, Osprey.
Vòng gốm đỡ béc cho đầu cắt các hãng, đủ đường kính và loại ren.
Vòng ép giữ kính bảo vệ cho đầu cắt BM110, BM114, BT240, KC15, NC30.
Gioăng lỗ thẳng, lỗ nghiêng, lỗ chìm cho đầu cắt Precitec, Osprey, Denen.
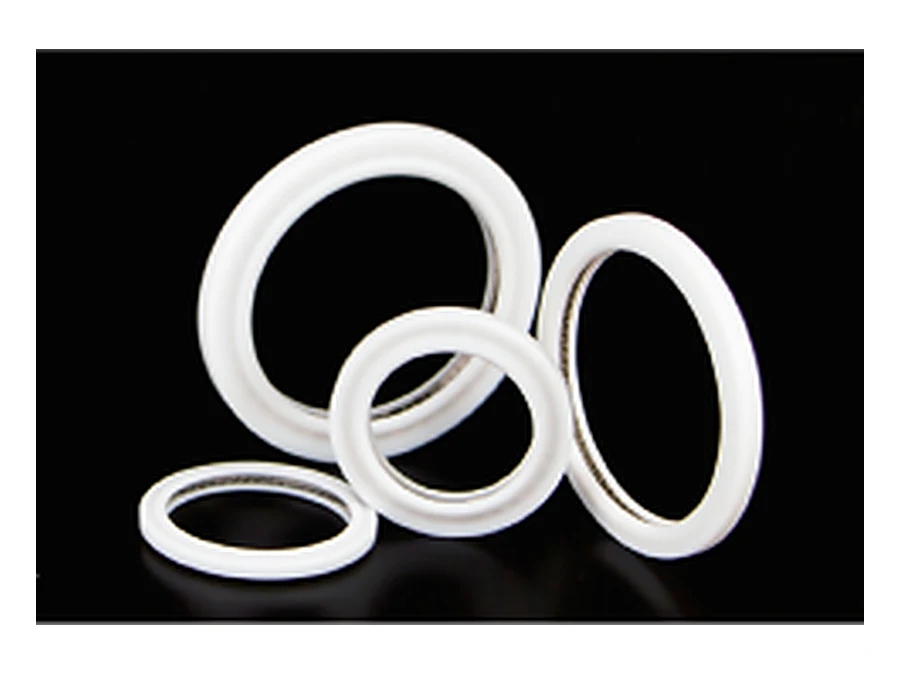
Vòng làm kín cho đầu cắt Raytools, WSX, Precitec, nhiều kích thước.
Dưỡng chỉnh tiêu cự có thước khắc mm, theo từng hãng đầu cắt.
Béc cắt là món rẻ nhất trên đầu cắt nhưng quyết định nhiều nhất tới chất lượng mép. Rất nhiều ca VPM đi sửa “máy cắt không đứt” hoá ra chỉ là lắp sai cỡ lỗ béc hoặc béc đã méo miệng mà thợ không để ý.
| Vật liệu & khí trợ | Độ dày | Loại béc | Cỡ lỗ béc | Ghi chú |
|---|---|---|---|---|
| Thép carbon + O₂ | 1–4 mm | Hai lớp | Ø1.2 | Máy 1–4 kW |
| Thép carbon + O₂ | 5–6 mm | Hai lớp | Ø1.5 | Máy 1–4 kW |
| Thép carbon + O₂ | 8 mm | Hai lớp | Ø2.0 | Máy 1–4 kW |
| Thép carbon + O₂ | 10 mm | Hai lớp | Ø2.5–3.0 | Máy 1–4 kW |
| Thép carbon + O₂ | 12 mm | Hai lớp | Ø3.5–4.0 | Máy 1–4 kW |
| Thép carbon + O₂ | 2–12 mm | Béc E | Ø1.2 | Máy từ 6 kW trở lên |
| Thép carbon + O₂ | 16 mm | Béc E | Ø1.4 | Máy từ 6 kW trở lên |
| Thép carbon + O₂ | 20–22 mm | Béc E | Ø1.5–1.6 | Máy từ 6 kW trở lên |
| Inox / nhôm + N₂ | 1–2 mm | Một lớp | Ø1.5 | Mép sáng, không oxy hoá |
| Inox / nhôm + N₂ | 3–4 mm | Một lớp | Ø2.0–2.5 | Máy 1–6 kW |
| Inox / nhôm + N₂ | 5–6 mm | Một lớp | Ø2.5–3.0 | Máy 1–6 kW |
| Inox / nhôm + N₂ | 8–10 mm | Một lớp | Ø3.5–4.0 | Tốn khí, cân nhắc lưu lượng bình |
| Inox dày + N₂ | 10–12 mm | Béc Beam | Ø5.0–6.0 | Máy từ 8 kW trở lên |
| Inox dày + N₂ | từ 14 mm | Béc Beam | Ø7.0 | Máy từ 8 kW trở lên |
← Vuốt ngang để xem đủ bảng →
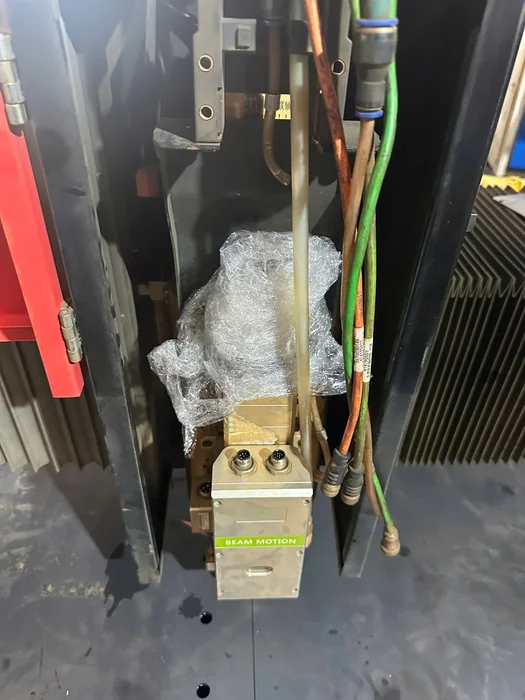
Cụm béc cắt và vòng gốm trên đầu cắt đang chạy tại xưởng
Nguyên tắc gốc rất ngắn: hai lớp đi với thép carbon cắt bằng O₂, một lớp đi với inox và nhôm cắt bằng N₂. Béc hai lớp có thêm dòng khí bọc ngoài giữ cho luồng khí chính ổn định, giúp mép thép carbon ít ba via. Béc một lớp cho dòng khí mạnh và tập trung, đẩy kim loại nóng chảy ra nhanh, mép inox sáng và không bị oxy hoá.
Về cỡ lỗ, nhiều anh nghĩ lỗ càng to càng khoẻ — ngược lại:
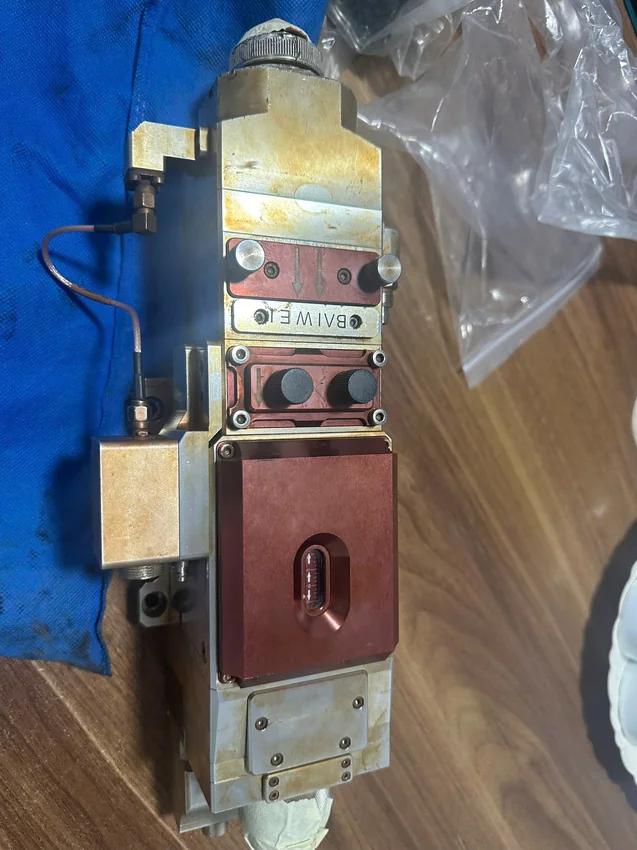
Đầu cắt tháo rời kiểm tra tổng thể — béc, vòng gốm và khay kính
Đây là bước bị bỏ qua nhiều nhất. Béc mới lắp vào gần như không bao giờ đồng tâm sẵn với tia laser, mà lệch tâm thì mép cắt một bên cháy, một bên còn ba via — thợ lại tưởng máy yếu và tăng công suất, càng hỏng thêm.
Khi nào thay béc: miệng méo hoặc bẹp, có hạt xỉ bám cứng không gõ ra được, lỗ loe rộng hơn cỡ ban đầu, thân béc cháy xém đổi màu. Xưởng chạy đều thường thay béc mỗi 1–2 tuần, cắt tôn gỉ hoặc tôn có sơn thì nhanh hơn.
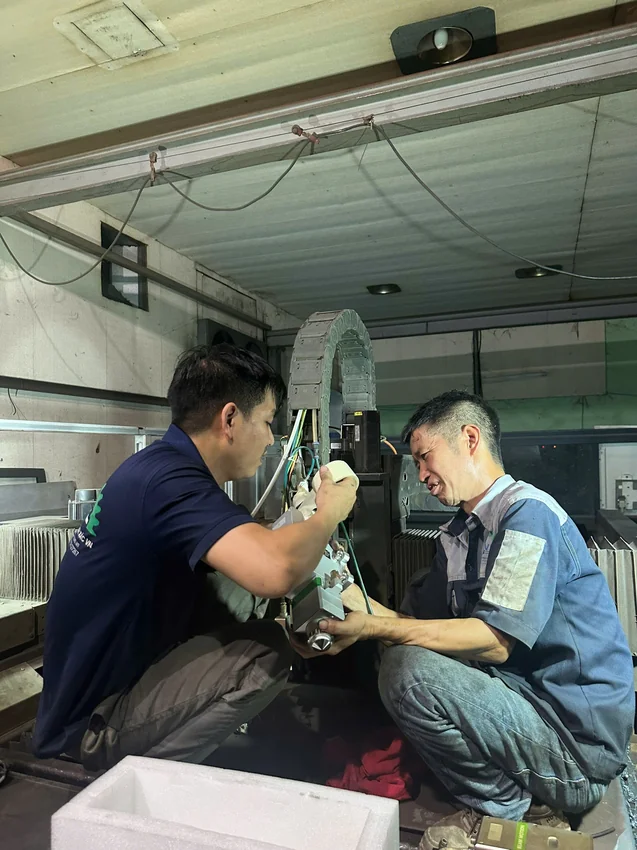
Kiểm tra cụm vòng gốm và gioăng khi bảo dưỡng đầu cắt cho khách
Vòng gốm không chỉ để giữ béc. Nó là phần cách điện của cảm biến chiều cao kiểu điện dung — thứ giúp đầu cắt luôn giữ đúng khoảng cách với mặt phôi. Vòng gốm nứt, ẩm hoặc bám xỉ là tín hiệu cảm biến nhiễu, và đầu cắt mất khả năng “biết” mặt tôn ở đâu.
Dấu hiệu vòng gốm có vấn đề:
Gioăng làm kín thì âm thầm hơn nhưng cũng phiền không kém. Gioăng chai cứng hoặc rách làm khí trợ rò ra ngoài, áp suất tại miệng béc tụt xuống mà đồng hồ trên máy vẫn báo đủ. Kết quả là cắt không đứt ở độ dày hôm qua vẫn cắt ngon, và thợ đi tìm lỗi ở nguồn laser.